

TCK700车削中心/数控斜床身
机床主要结构特点:
1、45 °斜床身与底座一体铸造成型,高强度铸铁铸造,经有限元分析达最佳化布 置的加强筋、高强度铸铁材料、树脂砂造型、经充分的二次时效及自然时效,使机床的 基础件具备高刚性并确保机床长期使用的稳定性;配合自动强制润滑,大大减少进给运
动的摩擦阻力,提高机床精度和寿命。
2、X、Z 轴均采用高精度、高负载能力、高可靠性的直线滚动导轨,其中 Z 轴采用 6 滑块设计大大增加刚性,配合自动强制润滑,减少进给运动的摩擦阻力,提高机床精
度和寿命;机床的进给速度和定位精度更高。
3、主轴采用大直径精密角接触球轴承前三后二组合排列,或采用大直径精密角接 触推力球轴承与双列圆柱滚子轴承组合排列,主轴伺服电机传动比 1:3 驱动主轴,具有极好的刚度和低速下的大扭矩。
机床结构优势:
1、45 °斜床身与底座一体铸造成型,高强度铸铁铸造,经有限元分析达最佳化布置的 加强筋、高强度铸铁材料、树脂砂造型、经充分的二次时效及自然时效,使机床的基础 件具备高刚性并确保机床长期使用的稳定性。
尾座部分为可编程控制,套筒为内旋转结构,采用呆顶针可大幅提高切削稳定性和精
度尾座体锁紧为液压自动锁紧,整体移动标配液压自动,可选装伺服电机驱动。
2、X、Z 轴均采用高精度、高负载能力、高可靠性的直线滚动导轨,Z 轴导轨采用 共计 6 个加长滑块大大提高切削刚性,配合自动强制润滑,减少进给运动的摩擦阻力, 提高机床精度和寿命;可将原滑动磨擦的磨擦系数降至原来的五十分之一,机床的进给
速度和定位精度更高。
3、X、Z 轴滚珠丝杠采用预拉伸内循环螺母结构,丝杠支承轴承选用接触角为 60 °
丝杠专用球轴承,能承受较高的轴向载荷,确保了进给传动装置的刚性与精度。
4、主轴采用大直径精密角接触推力球轴承与双列圆柱滚子轴承组合排列,强力主
轴伺服电机传动比 1:3 驱动主轴,具有极好的刚度和低速下的大扭矩。
5、机床电气单元柜密封性好,具有电器柜空调,确保机床高温、高湿环境下数控
系统工作正常。
6、采用侧置链板式排屑机。排屑机运转可编程控制,排屑机安装是从机床前面推
入,调整方便。
此外,排屑机可选配油水分离机构,该机构可把切削液中的润滑油分离出来,可减
少油雾的产生,增强冷却液对刀具的冷却效果,延长刀具使用寿命。
(1) 机床配有水枪,以便清理铁屑。
(2) 排屑机合理布置,不与机床垫体干涉。
7、液压系统
液压系统采用台湾液压元件;油箱固定在床体后面上,各个阀组及对应的压力
表均安装于机床左右前罩上,便于各工作回路压力的观察与调整。
8、机床注重边缘工艺的设计,防护可靠,强力切削、冷却液强力高压喷射时,无
铁屑、冷却液飞溅泄漏机床之外。
9、液压卡盘夹紧、松开可脚踏控制,方便快捷。
10、机床外观设计新颖,面板操作方便。综合其大功率、高精度、高性能等特点,
该系列机床无疑是同类机型中最具实力的产品。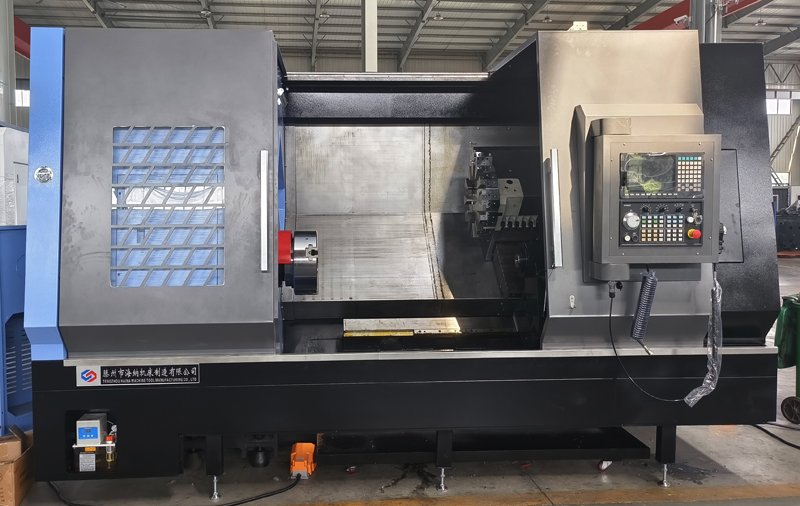
主要技术参数
技术规格 | 单位 | TCK700DY | |||
加工范围 | 床身上最大回转直径 | mm | Φ780 | ||
床鞍上最大回转直径 | mm | Φ500 | |||
推荐车削直径 | mm | Φ650 | |||
中心距离 | mm | 1600 | |||
卡盘夹持加工长度 | mm | 1400 | |||
主轴 | 主轴头型式 | mm | A2- 11 | ||
主轴通孔直径 | mm | 105 | |||
棒料通径 | mm | 92 | |||
主轴转速 | r/min | 2500 | |||
主电机额定输出 | Kw | 15-20KW | |||
主轴最大输出扭矩 | NM | 708NM | |||
夹具 | 液压卡盘 | 寸 | 12 | ||
尾座 | 尾座套筒 | mm | MT5 内旋转 | ||
尾座移动形式 | / | 液压可编程全自动 | |||
床鞍 | 倾斜角度 | DEG | 45 ° | ||
移动距离 X | mm | 350+20 | |||
快速移动速度 X/Z | m/min | 24 | |||
伺服电机 X/Y/Z | KW | 3/3/3(4) | |||
刀塔 | 形式 | 伺服液压 | BMT65 卧式 12 工位 | ||
相邻换刀时间 | S | 0.5 | |||
刀位数 | / | 12 工位 | |||
刀具尺寸(车削 / 镗孔) | mm | 32×32/Φ32(40) | |||
弹簧夹头型号 | / | ER40 | |||
动力刀塔功率 | KW | 7.5-11 | |||
Y 轴行程 | mm | ±75 | |||
外形尺寸 X1500 | 6000X2300X2550mm | 净重/毛重 | 8800/9500KG | ||


